Come evitare che le aste di supporto in molibdeno nel forno di fusione del vetro vengano erose dal vetro fuso ed evitare la contaminazione del colore del vetro?
Innanzitutto, come sappiamo, il molibdeno di per sé non colora il vetro. Tuttavia, una volta che il molibdeno viene eroso e sfaldato, le particelle di ossido/molibdato di molibdeno entrano nella massa fusa, provocando macchie nere, sassi, bolle e contaminazione grigio-nera. Inoltre, il molibdeno non si dissolve nel vetro fuso pulito, ma i motivi principali della corrosione sono i vapori di metalli alcalini, l'immersione diretta, l'infiltrazione di ossigeno e le reazioni elettrochimiche ad alta-temperatura. La prima ragione è che il molibdeno tende a generare detriti quando viene corroso; il secondo motivo è che la formazione di molibdato provoca la contaminazione del vetro.
Pertanto, per evitare che il molibdeno venga corroso dai vapori di altri metalli alcalini e generi detriti che contaminano il vetro, apporteremo miglioramenti nei seguenti aspetti:

01
I. Progettazione strutturale: evitare il contatto diretto delle barre di molibdeno con il vetro fuso dalla causa principale
1. Isolamento fisico: vietare alle barre di molibdeno di entrare nel vetro fuso
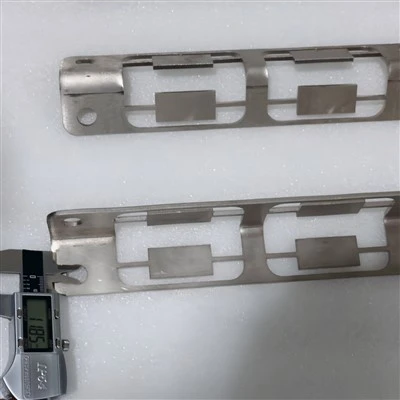
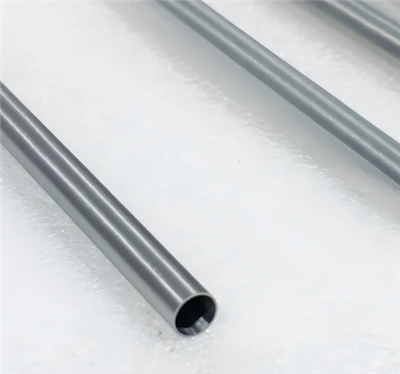
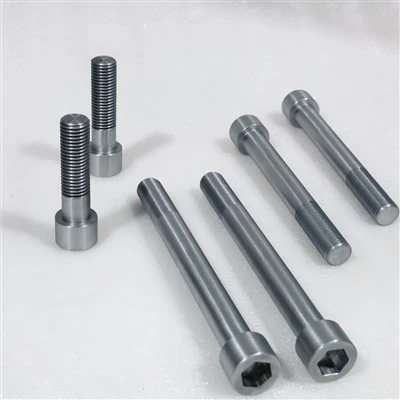
◦ Le aste di supporto in molibdeno del supporto dell'elettrodo sono disposte nell'area della fase gassosa sopra la superficie del liquido di vetro, non estendendosi nella superficie del liquido di vetro fuso; servono solo per sostenere la struttura dell'elettrodo superiore e non entrano in contatto diretto con il liquido di vetro.
◦ Se la base dell'elettrodo è vicina alla superficie del liquido: utilizzare manicotti di protezione isolante in allumina/zirconia/nitruro di silicio ad elevata purezza-per avvolgere la radice dell'elettrodo per impedire agli spruzzi del liquido di vetro e alla condensazione del vapore di vetro di gocciolare sulle aste di supporto in molibdeno.
◦ Piastre deviatrici/schermi di blocco del flusso-: aggiungere schermi in ceramica ad alta-purezza sotto le aste di molibdeno per evitare che gli schizzi di goccioline di vetro e la condensa del refrigerante metallico alcalino volino sulla superficie delle aste di supporto in molibdeno.
2. Ridurre l'esposizione delle parti in molibdeno alle aree ricche di vapori alcalini-
Il forno per la fusione del vetro con sodio-calcio contiene una grande quantità di vapori di Na e K, che reagiscono con il molibdeno per formare molibdato a basso-punto di fusione-(molibdato di sodio/molibdato di potassio). Tuttavia, il molibdato ha un basso punto di fusione e scorrerà, si sfalderà e cadrà nel vetro, causando pietre nere e colorazione.
Pertanto, dobbiamo posizionare le aste di supporto in molibdeno MoLa il più possibile nella posizione con temperatura del forno più alta e concentrazione di vapori alcalini più bassa;
utilizzare il design del flusso d'aria del forno per evitare la condensazione dei vapori alcalini sulle barre di molibdeno; l'area a temperatura più bassa è più soggetta alla condensazione dei vapori alcalini e la corrosione accelera notevolmente.
02
2.Controllo della selezione del materiale
1. Preferire MoLa (lega di molibdeno-lantanio), rifiutare Mo1; non utilizzare TZM nei forni per sodio-calcio
◦ MoLa ha la massima resistenza alla corrosione da vapori di metalli alcalini, con un tasso di corrosione molto inferiore rispetto al molibdeno puro Mo1 e TZM; produce meno prodotti di corrosione e riduce il rischio di contaminazione.
◦ Le billette della materia prima devono essere selezionate con molibdeno ad elevata purezza (Mo maggiore o uguale al 99,95%), con basse impurità: sono preferiti Fe, Ni, Cr, Cu. Ferro e nichel sono importanti fonti di colorazione del vetro.
2. Selezione del trattamento superficiale
Raccomandazione: ricottura di distensione + lucidatura fine
◦ Lucidatura: riduce la ruvidità della superficie. Le superfici ruvide hanno maggiori probabilità di assorbire vapori alcalini e accumulare depositi, accelerando la corrosione; Ra 0,8~3,2μm è adatto per le condizioni del forno per vetro.
◦ Ricottura per alleviare lo stress: eliminare lo stress di lavorazione per evitare crepe; È più probabile che le crepe accumulino vapori alcalini e causino corrosione e desquamazione locale.
Non è consigliabile applicare rivestimenti sulla superficie delle barre di molibdeno (come rivestimenti Al₂O₃, ZrO₂)
In un ambiente ad alta-temperatura + vapori alcalini, i rivestimenti ceramici sono soggetti a fessurazioni e distacchi dovuti ai cicli termici. Le particelle di rivestimento cadute cadono direttamente nel vetro fuso, provocando la contaminazione della pietra, con rischi maggiori.
03
Atmosfera del forno e controllo del processo
1. Controllare rigorosamente il contenuto di ossigeno per inibire l'ossidazione
>A 600 gradi con ossigeno, il molibdeno forma MoO₃ (facilmente volatile); Il MoO₃ reagisce direttamente con il vapore alcalino per formare molibdato.
◦ Corpo del forno sigillato, controllo rigoroso delle perdite d'aria, mantenimento dell'ossigeno residuo nel forno a un livello estremamente basso;
◦ Le fasi di riscaldamento/raffreddamento sono particolarmente cruciali: nella sezione a bassa-temperatura (<600 gradi), può essere consentita una piccola quantità di aria; sopra i 600 gradi, deve essere mantenuta un'atmosfera protettiva (atmosfera N₂/inerte/riducente) e l'aria non deve entrare;
◦ Evitare la pressione negativa locale per aspirare aria esterna.
2. Temperatura stabile del forno, ridurre le fluttuazioni di temperatura.
Il ciclo termico: accelererà la ricristallizzazione del molibdeno, causando corrosione intergranulare; i metalli alcalini si condensano ripetutamente - evaporano, erodono ripetutamente la superficie del molibdeno.
◦ Cercare di ottenere una produzione continua e stabile, ridurre i frequenti arresti e i cicli freddo-caldo;
◦ Evitare punti caldi locali sui componenti di supporto in molibdeno, il surriscaldamento locale aumenterà significativamente il tasso di corrosione.
3. Controllo della corrosione degli elettrodi
I supporti in molibdeno non possono essere applicati direttamente alle leghe a base di nichel-o alle basi degli elettrodi in acciaio inossidabile; il contatto tra metalli diversi ad alte temperature causerà reazioni elettrochimiche, accelerando la corrosione del molibdeno e generando detriti di corrosione che contaminano il vetro.
La soluzione è utilizzare guarnizioni in molibdeno per l'isolamento e tutte le superfici di contatto dovrebbero utilizzare guarnizioni di transizione in molibdeno.
04
Assemblaggio e manutenzione: allarme tempestivo per evitare la caduta e l'inquinamento dei frammenti
1. Riservare il gioco di dilatazione termica durante il montaggio
Un fissaggio rigido può causare stress termico, con conseguente rottura dell'asta di molibdeno e caduta di frammenti nel vetro.
2. Ispezione regolare in loco-(misurazione della temperatura a infrarossi + manutenzione visiva)
Monitorare regolarmente la deformazione dell'asta di molibdeno e la vaiolatura superficiale:
◦ Se sulla superficie compaiono macchie evidenti, cavità o assottigliamento locale, sostituirlo in modo proattivo invece di aspettare che si rompa.
◦ Durante la manutenzione, pulire i depositi di sali alcalini accumulati sulla superficie dell'asta di molibdeno per prevenire la corrosione continua del materiale di base.
3. Gestione pulizia ricambi
Prima di installare la nuova asta in molibdeno, eseguire lo sgrassaggio e la pulizia per rimuovere macchie di olio di lavorazione e polvere metallica; Anche la polvere esterna introdotta nel forno è fonte di difetti del vetro.
Persona di contatto: Tracy
Il nostro indirizzo
Città di Baoji, provincia di Shaanxi, Cina
Numero di telefono
+86-18291730106
E-e-mail